Teanga
Chun sreang a lúbadh i gceart, déan an modh a mheaitseáil leis an ábhar agus leis an trastomhas. Le haghaidh sreang bog faoi 1.5 mm, greim in aice leis an bpointe lúbthachta, foirm timpeall mandrel, agus déan uillinn backback an ábhair a dhíbirt. Le haghaidh sreang níos déine os cionn 2 mm, nó le haghaidh aon reáchtáil táirgeachta le páirteanna comhionann, is é meaisín lúbthachta sreang CNC an rogha phraiticiúil. Clúdaíonn an freagra gairid sin gach rud ó clasp jewelry go earrach feithicleach, agus míníonn na sonraí thíos go díreach cén fáth.
Teipeann ar lúbadh sreang ar cheann de thrí bhealach: an bend kinks, tá an uillinn deiridh mícheart, nó scoilteanna an dromchla seachtrach. Téann na trí cinn ar ais go dtí an bhunchúis chéanna: cuirtear fórsa i bhfeidhm níos tapúla ná mar is féidir leis an sreang strus a athdháileadh. Tá an socrú comhionann i gceardlann beag agus monarcha earrach mór: rialú a dhéanamh ar an bpointe lúbthachta, rialú a dhéanamh ar an luas lúbthachta, agus cúiteamh a dhéanamh ar aisghabháil leaisteacha.
Clúdaíonn an treoir seo na meicnic lúbthachta atá tábhachtach, na teicnící láimhe a oibríonn i ndáiríre, ríomhanna springback agus lúb-liúntais le fíoruimhreacha, botúin choitianta, agus an tairseach táirgeachta ag a n-éireoidh meaisín CNC an infheistíocht loighciúil.
Ní lúbann sreang go plaisteach ach amháin nuair a sháraíonn an strus lúbthachta ar a snáithíní seachtracha neart toraidh an ábhair. Faoi bhun na tairsí sin, tá an dífhoirmiúchán leaisteach agus aisghabhann go hiomlán nuair a bhaintear an t-ualach. Sin é an fáth nach bhfanann sreang go díreach san áit a bhrúíonn tú í: síneann an leath seachtrach, comhbhrúíonn an leath istigh, agus coimeádann an teorainn eatarthu, ar a dtugtar an ais neodrach, a fad bunaidh.
Tá méid an spriongaí tar éis lúba á rialú ag trí athróg: temper ábhar (stórálann tempers níos deacra fuinneamh níos leaisteach), trastomhas sreang (tá níos mó fórsa ag teastáil ó shreang níos tiús agus léiríonn sé aisghabháil níos uilleach), agus taobh istigh ga Bend (díríonn ga níos déine brú agus méadaítear an chuid leaisteacha). Gan iad seo a rialú, tagann gach cuid amach ar uillinn eile.
Taispeánann an tábla thíos luachanna ionadaíocha do lúb 90 céim a foirmíodh thart ar mandrel a bhfuil trastomhas comhionann le dhá oiread trastomhas na sreinge. Uimhreacha tagartha iad seo, ní ráthaíochtaí iad: braitheann backback beacht ar threo an ghráin, riocht an dromchla, agus céimseata uirlisí.
| Ábhar sreang | Coinníoll / caighdeánach | Neart toraidh (MPa) | Springback ag 90 céim |
|---|---|---|---|
| Copar annealed, saor ó ocsaigine | bog | 50–70 | 1-3 céim |
| 5052 alúmanam | H32 temper | 190–220 | 3-6 céimeanna |
| Prás leathchrua (70/30) | Prás cartúis | 300–450 | 4-7 céim |
| Cruach dhosmálta 304 | Teimpléad earraigh | 1,200–1,500 | 8-12 céim |
| Sreang ceol | ASTM A228, 0.5–2.0 mm | 1,600–2,400 | 12-18 céim |
Míníonn na huimhreacha seo cén fáth ar féidir sreang bog copair a bhréagnú go dtí 90 céim foirfe le brú ordóg, agus tá sreang ceoil 2 mm fós ag 78 céim tar éis í a éigean 10 gcéim thar an sprioc. Tá an fuinneamh leaisteacha a stóráiltear i sreang ard-teanntachta fíor, agus is é an t-aon bhealach iontaofa chun é a láimhseáil ná pleanáil a dhéanamh dó.
I gcás píosaí aonair, fréamhshamhlacha, obair dheisiúcháin, agus samplaí beaga, tá uirlisí láimhe níos tapúla ná aon socrú meaisín. Ní neart ach rialú an sprioc: déantar lúb glan go mall, gar do na gialla greamaire, agus an sreang tacaithe feadh a fad.
Ní earráid é Springback; is cainníocht intuartha é. Nuair a bheidh an uillinn droma d’ábhar, trastomhas agus uirlisiú ar eolas agat, is féidir leat an suíomh lúbtha ceart a ríomh sula ndéantar an chéad chuid.
Tá an gaol simplí: Uillinn deiridh = Uillinn lúbthachta lúide uillinn Springback. Chun críochnú ag 90 céim, ní mór duit lúbadh go 90 céim S, áit a bhfuil S an springback tomhaiste. Mar shampla, taispeánann sreang cruach dhosmálta 304 mm 1.5 mm i dteocht an earraigh thart ar 10-12 céim d'ais earrach thar mandrel 3 mm. Mar sin ba chóir an lámh nó an meaisín a shocrú chun lúbadh 100-102 céim, agus socróidh an sreang in aice le 90 céim.
Foirmle liúntais Bend le haghaidh sreang: L = pi x (D k x d) x theta / 360, áit a bhfuil L an fad sreang a chaitear ag an bend, is é D trastomhas taobh istigh an bend, is é d an trastomhas sreang, is é theta an uillinn lúb i gcéimeanna, agus is é k fachtóir neodrach-ais de 0.33 le haghaidh bends daingean suas le 0.5 le haghaidh gathanna móra.
Sampla oibrithe: sreang 2 mm, trastomhas istigh 10 mm, bend 90 céim, k = 0.4. L = 3.14 x (10 0.4 x 2) x 90 / 360 = 3.14 x 10.8 x 0.25 = 8.48 mm. Go praiticiúil, caitheann an lúb seo thart ar 8.5 mm d'fhad sreang díreach. Trí úsáid a bhaint as an bhfoirmle seo go seasta, cuirtear deireadh leis an bhfoinse is coitianta d'earráidí páirt-fhaid.
| Trastomhas sreang | bog copper | 5052 alúmanam-H32 | Cruach éadrom | Cruach earrach-teocht |
|---|---|---|---|---|
| 0.5 mm | 0.5 mm | 0.8 mm | 1.0 mm | 1.5 mm |
| 1.0 mm | 1.0 mm | 1.5 mm | 2.0 mm | 3.0 mm |
| 2.0 mm | 2.0 mm | 3.0 mm | 4.0 mm | 6.0 mm |
| 4.0 mm | 4.0 mm | 6.0 mm | 8.0 mm | 12 mm |
Má éilíonn d'iarratas ga faoi na luachanna seo, scoiltfidh na snáithíní seachtracha agus teipfidh an chuid níos déanaí faoi thuirse. Is iad na réitigh phraiticiúla ná aistriú go sreang annealed roimh fhoirmiú, mandrel níos mó a úsáid, nó, i dtáirgeadh, ligean don chlár CNC an lúb a dháileadh thar incrimintí iolracha.
Tá formhór na bhfadhbanna lúbthachta sreinge comhsheasmhach agus inseachanta. Liostaíonn an tábla thíos na sé bhotún is minice a fheictear sna ceardlanna, agus ceartúchán praiticiúil do gach ceann acu.
| botún | Toradh tipiciúil | Socrú praiticiúil |
|---|---|---|
| Lúbthachta ró-ghar do leideanna greamaire | Kink nó notch ag an fhréamh Bend | Bog an tsreang níos doimhne isteach sna gialla agus lúb i gcoinne bhonn cothrom na jaw |
| Lúbthachta i tairiscint tobann amháin | Scoilteanna ar an taobh seachtrach sínte | Cuir fórsa i bhfeidhm de réir a chéile in dhá nó trí incrimintí |
| Neamhaird a thabhairt ar springback | Tá uillinn deiridh i gcónaí ró-leathan | Overbend ag an uillinn springback ó Tábla 1 |
| Méid mandrel mícheart | Droim rómhór nó tite | Meaitseáil an trastomhas mandrel leis an nga laistigh riachtanach |
| Ath-lúbthachta ar an láthair céanna arís agus arís eile | Bristear brittle as a dtagann cruaite oibre | Íoslaghdaigh ceartúcháin nó anneal roimh fhoirmiú |
| Tomhais ón bpointe tagartha mícheart | Tagann codanna amach gearr nó fada de réir an liúntais lúbtha | Tomhais ón taobh istigh den bend agus cuir an liúntas ón bhfoirmle leis |
Tá costas folaithe ag lúbadh láimhe: comhsheasmhacht. Tá lamháltas de thart ar móide nó lúide 0.5 mm ag oibreoir a bhfuil taithí aige thar shraith páirteanna. Tá meaisín lúbthachta sreang CNC móide nó lúide 0.05 mm, atá 10 n-uaire níos déine, agus déanann sé sin gan tuirse, giúmar nó seachrán. Ní bhaineann an cinneadh chun aistriú le scil; Baineann sé le huimhreacha.
Go praiticiúil, sroicheann an pointe trasnaithe timpeall 500 píosa in aghaidh na míosa le haghaidh sreang sa raon 1.5-4 mm. Faoi bhun an toirt sin, b'fhéidir nach n-íocfaidh am socraithe an mheaisín ar ais; os a chionn, titeann an costas in aghaidh na coda go mór. Tá comparáid mhionsonraithe ar chostas in aghaidh na coda, uirlisí, agus cothabhála ar fáil inár bender sreang tionsclaíoch treoir iomlán an cheannaitheora .
Sampla réalaíoch: is féidir le monaróir a tháirgeann 1,800 lúibíní sreinge lúbtha comhionann in aghaidh na míosa, gach ceann le dhá lúb 90 céim agus lúb amháin 45 céim, ceann amháin a reáchtáil Meaisín lúbthachta sreang earrach CNC 4-ais agus beirt oibrithe láimhe lánaimseartha a athsholáthar. Coinníonn an meaisín gach uillinn laistigh de móide nó lúide 0.1 mm, agus titeann an ráta aisghairme bliantúil le haghaidh lochtanna céimseata go gar náid.
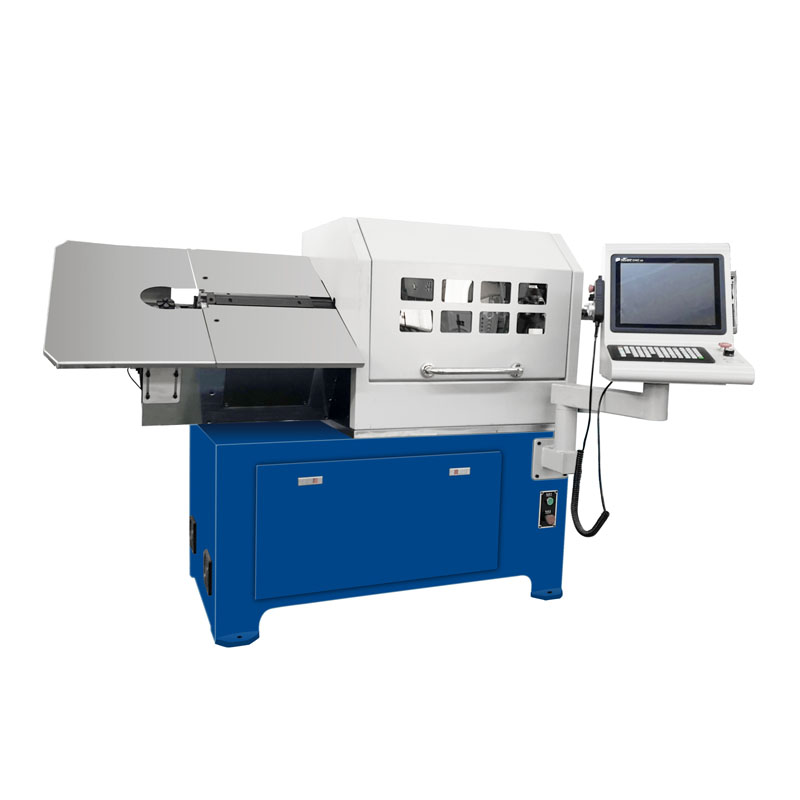 Déantóirí Meaisín Lúbthachta Earraigh CNC tSín, Soláthraithe Is éard atá i WNJ ná monaróirí meaisín lúbthachta earrach saincheaptha tSín agus soláthraithe meaisín lúbthachta earraigh, a thairiscint ZW-480 4AXIS CNC SPRING WIRE BENDI... Féach Táirge →
Ní péire greamairí le mótair é meaisín lúbthachta sreang CNC. Is córas foirmithe servo-rialaithe é a chothaíonn sreang, a rothlaíonn an ceann foirmithe, agus a luascann an lámh lúbthachta i tairiscint chomhordaithe. Is é an t-aschur ná sraith de chomhordanáidí 3D is féidir a athdhéanamh go díreach ar aon mheaisín eile a ritheann an clár céanna.
Clúdaíonn meaisín 4-ais an chuid is mó de na lúibíní, na crúcaí, agus na frámaí a úsáidtear ar fud an feithicleach agus tionscail tógála. Maidir le codanna a bhfuil gá le hailt coiled orthu freisin, cuireann meaisín 6-ais nó 7-ais an fheidhm coiling sa timthriall céanna. Sin é an fáth nua-aimseartha Meaisíní lúbthachta sreang CNC a thógtar mar ardáin inchumraithe seachas mar uirlisí aonfheidhme.
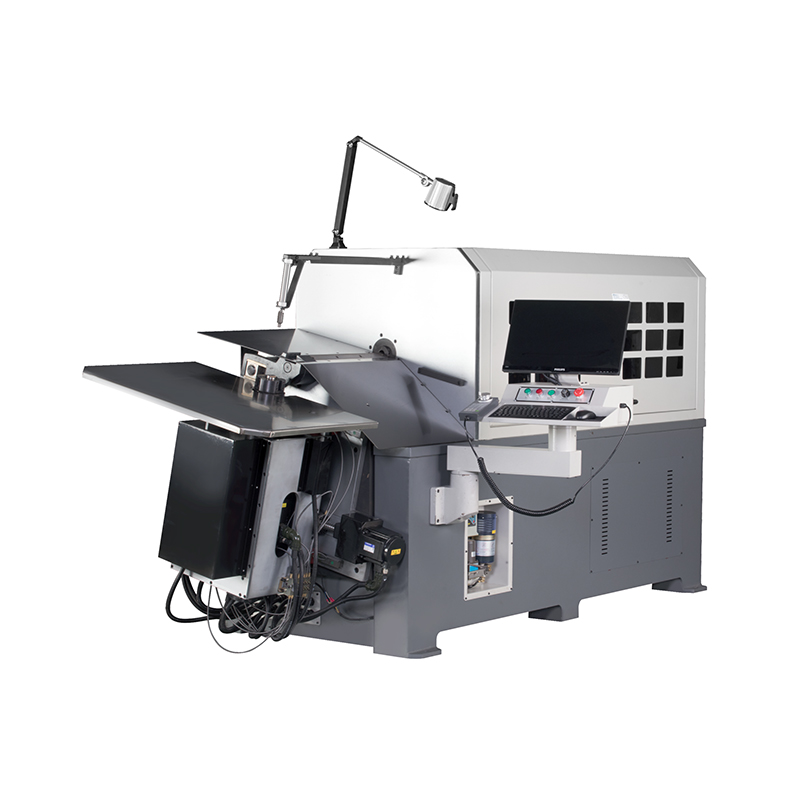 Meaisín WNJ | Monarcha Meaisín Lúbthachta Sreang CNC mórdhíola, Comapny Is Omnipotent Spring Machine Co., ltd (WNJ Machine) Monarcha Meaisín Lúbthachta Sreang CNC tSín agus Cuideachta Meaisín Lúbthachta Sreanga, a thairgeann Whol... Féach Táirge →
Stórálann an córas rialaithe tábla springback do gach teaghlach ábhar. Nuair a théann an t-oibreoir isteach i sprioc-uillinn 90 céim, lúbann an meaisín go huathoibríoch go 90 céim S, áit a dtagann S ón tábla. Ní choigeartóidh an t-oibreoir S ach amháin nuair a athraíonn an sreangán. Cuireann sé seo deireadh leis an gcuid is athróg den fhoirmiú láimhe, is é sin buille faoi thuairim an duine maidir le cé chomh fada agus is féidir ró-dhúbailt a dhéanamh.
Sroicheann meaisín lúbthachta sreinge servo-tiomáinte amanna timthriallta 1,500-3,000 píosa in aghaidh na huaire le haghaidh lúibíní beaga, agus féadann sé atrialltacht suímh a choinneáil laistigh de / - 0.05 mm thar athrú iomlán. Is é teorainn phraiticiúil meaisín lúbthachta sreang ná trastomhas sreang agus céimseata uirlisí, ní luas. Is féidir le meaisín rátáilte do shreang 4 mm an chuid is mó d'ábhair 0.5-4 mm a lúbadh, ach tá sraith uirlisí éagsúla ag teastáil uaidh le haghaidh gach raon trastomhais.
Maidir le comhpháirteanna atá ina spriongaí coiled fíor seachas sreanga lúbtha, is coiléar tiomnaithe an feistiú is fearr. Sa chás sin, a Meaisín coiling earrach CNC 6/7-ais is féidir le spriongaí comhbhrú agus síneadh a tháirgeadh le raon trastomhas de thart ar 1.5-8 mm i pas amháin. A fhios agam an difríocht idir bender sreang agus coiler earrach cosc a cheannach ar an meaisín mícheart.
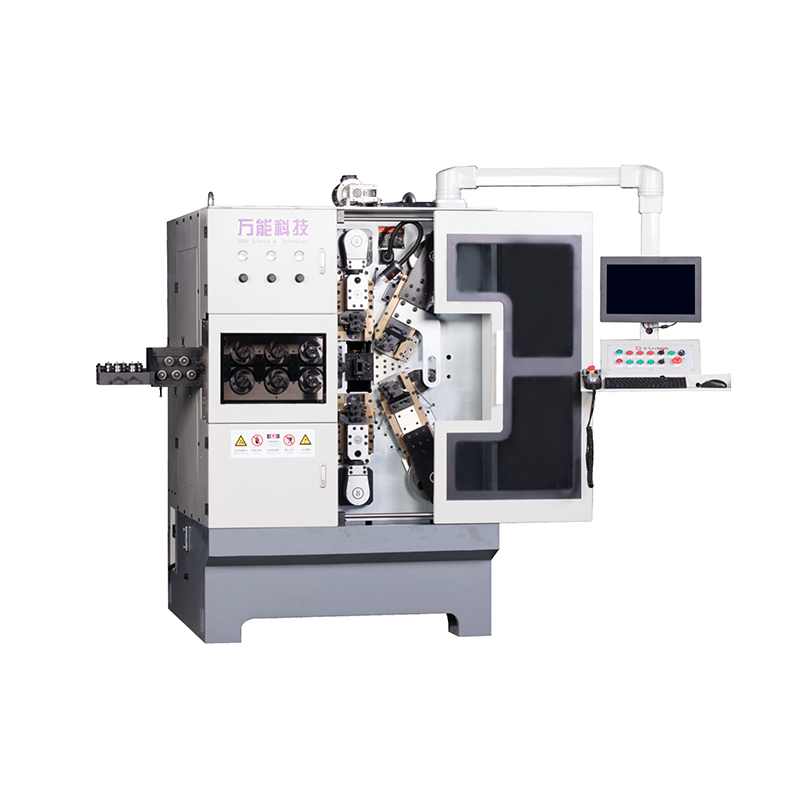 Saincheaptha TK-760 6-7AXES CNC SPRING COILING MACHINE Factory, Comapny - WNJ Machine Is monarcha mórdhíola tSín TK-760 6-7AXES CNC SPRING COOILING MACHINE MACHINE agus com é Zhejiang Omnipotent Spring Machine Co., Ltd (WNJ Machine)... Féach Táirge →
Más mian leat na sonraí meicniúla taobh thiar den cheann foirmithe, den chóras beathaithe agus den lúb rialaithe, ár n-alt ar conas a oibríonn meaisín lúbthachta míníonn sé an mheicníocht céim ar chéim.
Bain úsáid as greamairí sróine cruinne le haghaidh cuair, greamairí srón cothrom le haghaidh coirnéil 90 céim, agus mandrel le haghaidh trastomhais comhsheasmhacha. Overbend ag an uillinn springback an ábhair ar leith. Ar feadh níos mó ná cúpla céad píosa comhionann, déanann meaisín lúbthachta sreang CNC an obair tomhais a bhaint go hiomlán.
Tá sreang leaisteach suas go dtí a neart toraidh. Aisghabhann an chuid leaisteacha chomh luath agus a bhaintear an fórsa. Méadaíonn Springback le neart toraidh níos airde agus le gathanna lúbtha níos déine. Bíonn an tuaslagán ró-lúbtha i gcónaí ag an uillinn aisiompaithe tomhaiste, ní fórsa níos láidre.
Le haghaidh cruach éadrom, bain úsáid as 1x trastomhas na sreinge ar a laghad. Le haghaidh cruach teocht an earraigh agus sreang ceoil, úsáid 2-3x an trastomhas. Laghdaíonn lúbadh faoi na luachanna seo na snáithíní seachtracha agus laghdaítear saol tuirse. Tá liosta iomlán na n-ábhar coitianta léirithe i dTábla 2 thuas.
Sea, le dhá choinníoll: coinnigh an ga os cionn 2-3x an trastomhas, agus lúb de réir a chéile in incrimintí rialaithe seachas le tionchar amháin. Tá meaisín lúbthachta sreinge CNC níos oiriúnaí toisc go bhfuil feidhm aige ar luas agus ar uillinn chruinn, agus is é sin an fáth go ndéantar sreang ard-teanntachta beagnach i gcónaí ar mheaisíní i dtáirgeadh.
Úsáid an fhoirmle L = pi x (D k x d) x theta / 360. Le haghaidh lúb 90 céim le k = 0.4, L = 0.785 x (D 0.4d). Cuir an liúntas seo le gach mír dhíreach idir na cora.
Athraigh nuair a bhíonn an lamháltas faoi / −0.1 mm, nuair a bhíonn an toirt os cionn 500 páirteanna comhionann in aghaidh na míosa, nó nuair a bhíonn an chéimseata tríthoiseach le cora in ilphlánaí. Chun comparáid níos doimhne a dhéanamh idir luas, cruinneas, agus éifeachtaí uirlisithe ar aschur, féach ár feidhmíocht meaisín lúbthachta alt.
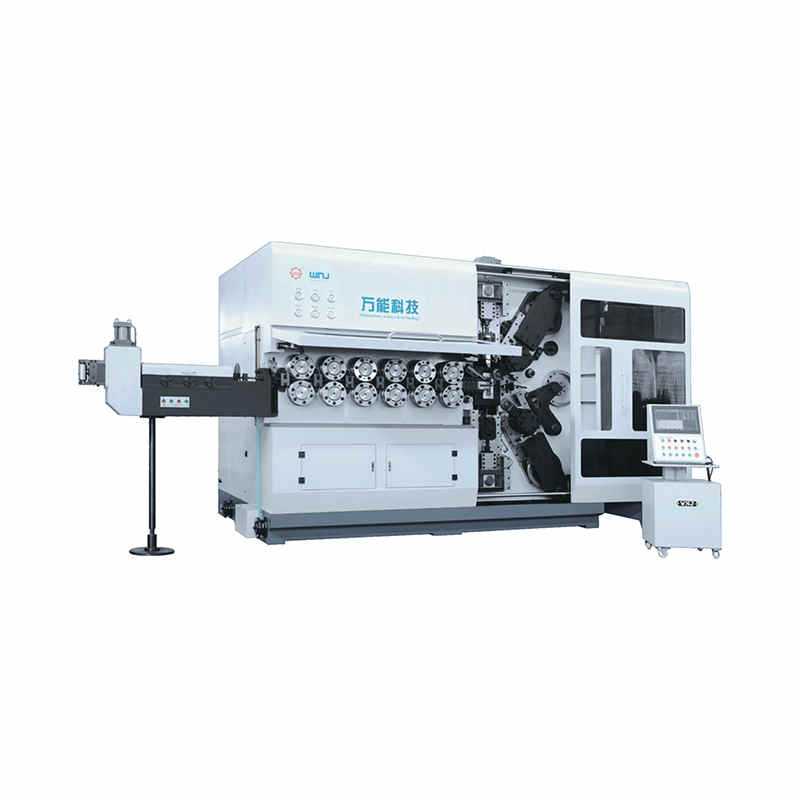
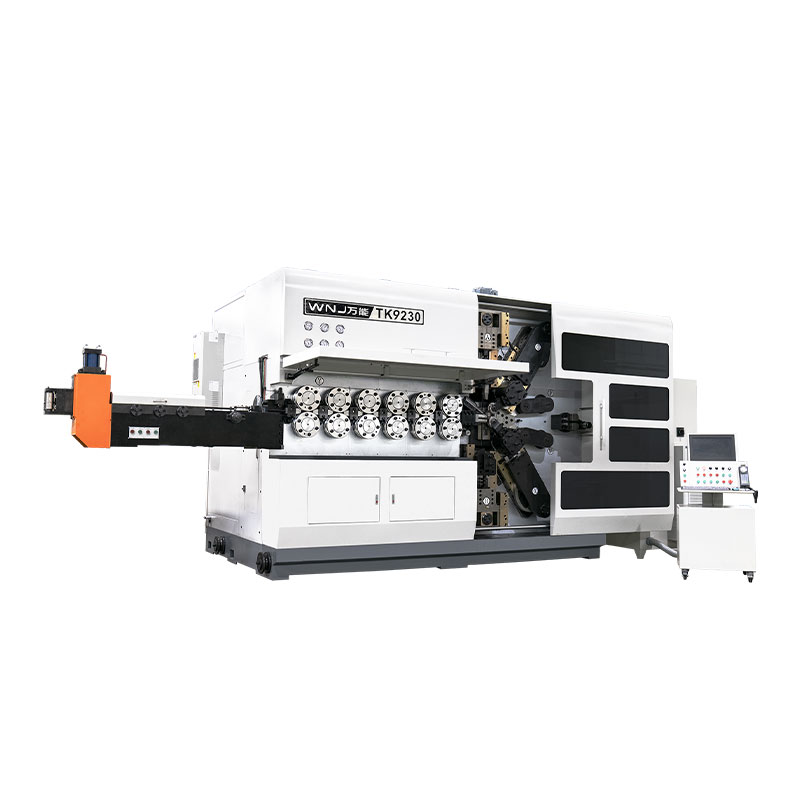
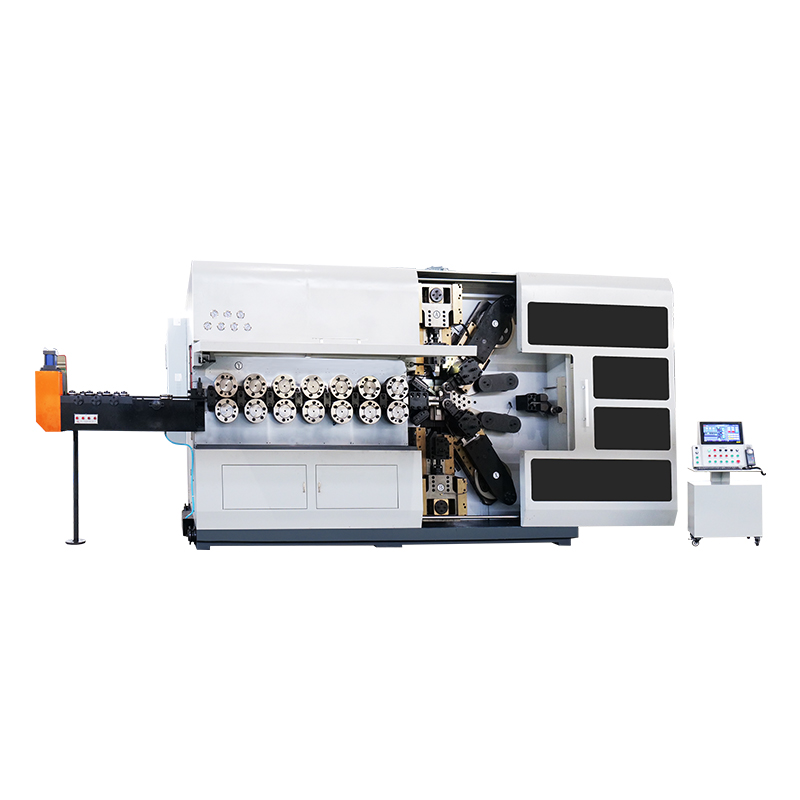
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí
TK12120 TK-12120 12AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí
TK-6160 TK-6160 CNC SPRING ROLLING MEAISÍN ...
Féach ar an Sonraí
TK-6120 TK-6120 CNC SPRING ROLLING MEAISÍN ...
Féach ar an Sonraí
TK-5200 TK-5200 5AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí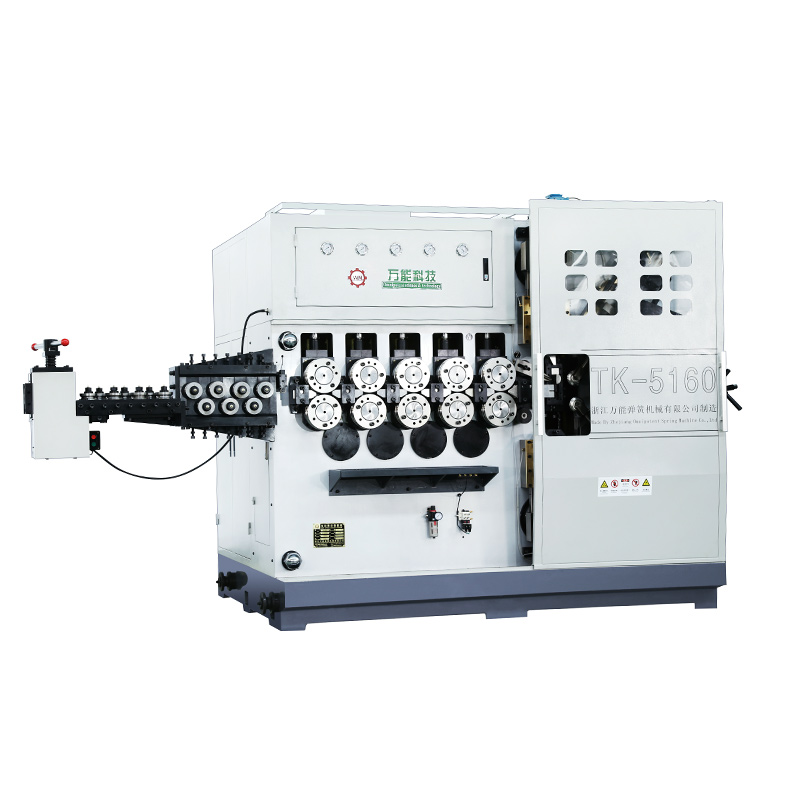
TK-5160 TK-5160 5AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí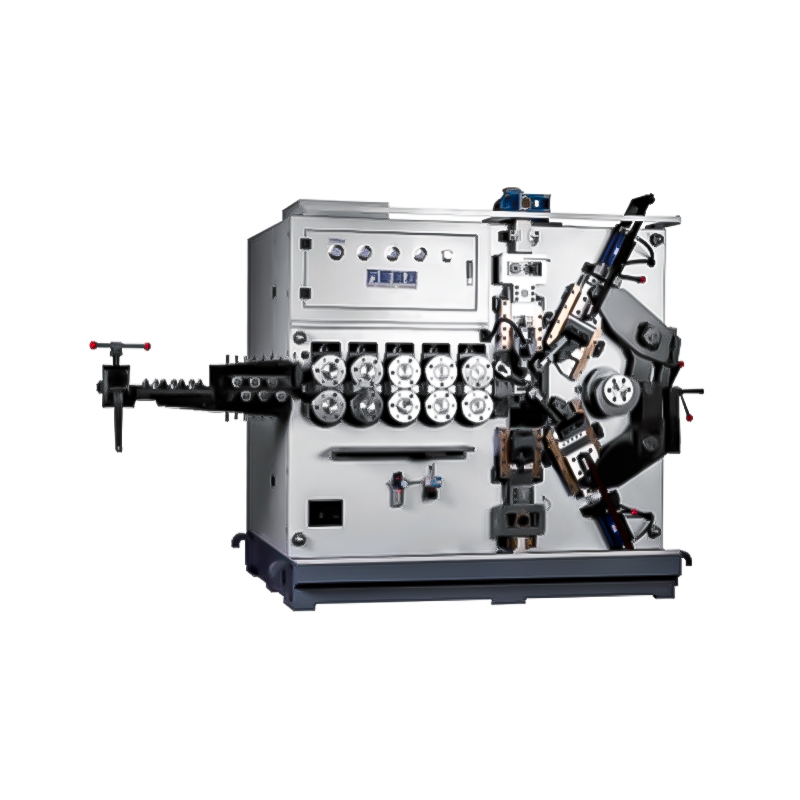
TK-5120 TK-5120 5AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an SonraíCód QR Soghluaiste