Teanga
Seachadann lúbthachta miotail bileog coscáin brúigh lúbanna cruinn, in-athdhéanta nuair a chuireann tú ceithre rialacha cruthaithe i bhfeidhm: socraigh an oscailt V-bás go dtí thart ar ocht n-uaire an tiús ábhartha, bain úsáid as lúbadh aer mar an bpróiseas réamhshocraithe, ríomh tonnáiste le foirmle amháin, agus cúiteamh a dhéanamh ar springback sula scaoilfidh tú an chéad chuid. Déileálann déantúsóirí a sháraíonn na bunchinntí seo le feansaí scoilte, le sruth uillinn, le haláraim ró-ualaithe, agus le bearnaí briste. Coinníonn déantúsóirí a chuireann i bhfeidhm iad comhsheasmhacht uilleach laistigh de /-0.5 céim agus suíomh cúlmhéadair go /- 0.02 mm ar threalamh CNC nua-aimseartha.
Clúdaíonn an treoir seo cineálacha coscáin brúigh, an t-ord lúbthachta céim ar chéim, an liúntas lúbthachta agus foirmlí tonnáiste, roghnú bás agus punch, teorainneacha ábhair, rialú cruinneas, pleanáil cothabhála, agus an pointe ar chóir do shiopa miotail leatháin cumas lúbthachta sreang CNC a chur leis. Freagraíonn an chuid dheireanach na ceisteanna is coitianta a chuireann ceannaitheoirí agus oibreoirí.
Clampann coscán brúigh leathán miotail chomhréidh idir punch uachtarach agus V-bás níos ísle, ansin tiomáineann sé an punch síos le fórsa rialaithe nó suíomh go dtí go ndéanann an leathán dífhoirmiú go plaisteach go dtí an spriocuillinn. Gluaiseann tomhsaire cúil an leathán go dtí an líne lúb cruinn roimh gach stróc, agus déanann an rialtóir CNC taisteal reithe, bás teagmhála, agus suíomh tomhsaire a shioncrónú. Ní hé an rud a shainíonn lúb rathúil ná an uillinn a bhualadh uair amháin, ach an uillinn chéanna a athdhéanamh ar gach cuid sa bhaisc.
Cinneann ceithre chinneadh an chuid is mó den toradh: cineál meaisín, uirlisiú, riocht ábhartha, agus próiseas lúbthachta.
Roghnaíonn ceannaitheoirí inniu idir ceithre phríomhtheicneolaíocht tiomána. Úsáideann coscáin phreas meicniúla roth eitilte agus is minic nach mbíonn smacht iomlán suímh acu; maireann siad i sean-siopaí le haghaidh obair shimplí, athchleachtach. Is iad meaisíní hiodrálacha CNC an caighdeán le haghaidh déantús meánach agus trom toisc go gcomhcheanglaíonn siad tonnáiste ard le dea-rialú stróc. Tiomáineann meaisíní servo-leictreacha an reithe le mótair servo agus scriúnna liathróid, deireadh a chur le hiodrálaic agus úsáid fuinnimh a ghearradh. Cuireann córais hibrideacha CNC tomhas uillinn oiriúnaitheach agus coróin uathoibríoch le haghaidh páirteanna éilitheacha.
| Cineál | Raon tonnáiste gnáth | Atrialltacht reithe | Iompar fuinnimh | Is fearr oiriúnach |
|---|---|---|---|---|
| Meicniúil | 30-400 tonna SAM | /- 0.05 mm | Roth eitilte, rith leanúnach | Bends simplí fada |
| CNC hiodrálacha | 40-2,000 tonna | /-0.02 mm | Ritheann caidéil go leanúnach | Pláta trom, páirteanna fada, stróc athraitheach |
| Servo-leictreacha | 20-220 tonna | /- 0.01 mm | Mótar ar éileamh, thart ar 50% coigilt fuinnimh | Tomhsairí tanaí agus meánacha, siopaí glana, rátaí arda timthrialla |
| CNC hibrideach / oiriúnaitheach | 60-500 tonna | /- 0.01 mm | Tiomáint hibrideach, tomhaltas measartha | Páirteanna casta, rialú uillinn oiriúnaitheach, caitheamh uirlis íseal |
I gcás siopaí lúbthachta leathánmhiotail níos tanaí ná 3 mm i mbaisceanna meánacha, cuireann aonad servo-leictreach an cruinneas is fearr in aghaidh an euro ar fáil. Maidir le pláta tiubh, línte bend fada, nó boscaí domhain, tá meaisín hiodrálacha CNC fós mar an rogha phraiticiúil toisc go bhféadfaidh sé tonnáiste ard a chur i bhfeidhm ag aon phointe den stróc.
Baineann seicheamh smachtaithe amach formhór na bhfadhbanna cáilíochta sula dtagann siad i láthair. Laghdaíonn siopaí a leanann nós imeachta scríofa fuíoll na chéad pháirte agus coinníonn siad am socraithe intuartha.
Is ionann an fad bán comhréidh agus an dá fhad feire díreach móide an liúntas claonta. Is é an lamháltas lúb an fad stua arna thomhas feadh ais neodrach an leatháin. Suíonn an ais neodrach níos gaire don dromchla istigh ar chora géara, agus is é sin an fáth go bhfuil an fachtóir K le feiceáil sa ríomh.
BA = (pi / 180) x uillinn lúbtha x (taobh istigh ga K-fhachtóir x tiús ábhar)
Le haghaidh lúb 90 céim i cruach éadrom 2 mm le ga 2 mm taobh istigh agus fachtóir K de 0.44, is é an liúntas 1.5708 x (2 0.88) = 4.52 mm. Aistríonn an líon beag sin méid an bhána chomhréidh agus féadann sé cuid mhaith eile a iompú ina feire gearr má dhéantar neamhaird de.
| Ábhar nó riocht lúbthachta | K-fachtóir tipiciúil |
|---|---|
| Copar bog, alúmanam annealed, tempers an-bhog | 0.45-0.50 |
| Cruach éadrom fuar-rollta | 0.40-0.44 |
| Cruach dhosmálta 304 | 0.40-0.44 |
| Alúmanam crua mar 6061-T6 | 0.33-0.40 |
| Ga mór áit a bhfuil ga níos mó ná cúig huaire tiús | Cur chuige 0.50 |
Éiríonn gach miotail ar ais tar éis don phunch ardú. Is é an uillinn springback an bhearna idir an uillinn lúbtha agus an uillinn ríomhchláraithe. Is é an socrú caighdeánach ná ró-dhísle beagán, rud a oibríonn go maith le haghaidh cruach éadrom, nó aistriú ó lúbadh aeir go bun, rud a bhrúnn an leathán go hiomlán isteach sa dísle agus a laghdaíonn go meicniúil aisghabháil leaisteacha.
| Ábhar | Raon Springback | Nóta praiticiúil |
|---|---|---|
| Cruach éadrom | 1-3 céim | Is féidir é a cheartú de ghnáth trí rólúbthacht sa chlár |
| Cruach dhosmálta 304 | 5-10 céim | Spriongaí dhosmálta cruaite oibre ar ais níos mó; Cuidíonn bunús |
| Alúmanam 5052-H32 | 2-4 céim | Éagsúlacht íseal laistigh de go leor |
| Alúmanam 6061-T6 | 1-3 céim | D'fhéadfadh gathanna géara scoilt sula mbíonn an t-earrach i gceist |
| Cruach ard-neart 780 MPa | 8-15 céim | Úsáid tomhas uillinne oiriúnaitheach má tá sé ar fáil |
Is éard atá i gceist le huirlisiú ná áit a mbuaileann nó a chailltear cáilíocht miotail leatháin coscáin. Cruthaíonn barr punch caite líne infheicthe ar gach cuid. Scoilteanna dísle atá ró-chúng don ábhar an dromchla seachtrach. Tá gá le punch gooseneck nuair a chaithfidh flange an uirlis a ghlanadh tar éis lúbthachta. Is é an riail aonair is úsáidí maidir le roghnú dísle ná an riail oscailt V: roinn an V-oscailt ar thiús an ábhair. Ba cheart go mbeadh an cóimheas idir 6 agus 12, agus 8 mar an réamhshocrú le haghaidh cruach éadrom.
| Paraiméadar | Aer lúbadh | Bunús | Coinneáil |
|---|---|---|---|
| Teagmháil uirlis | Trí phointe amháin | Bileog brúite isteach sa dísle | Fáscadh iomlán faoi dhromchla an chláir |
| tonnáiste coibhneasta | 1x bunlíne | Thart ar 3-4x lúbthachta aeir | 5-10x lúbthachta aer |
| Cruinneas uillinn | /-0.5 céim de ghnáth | /-0.25 céim le hábhar aonfhoirmeach | An-ard, teoranta ag stiffness meaisín |
| Íogaireacht d'éagsúlacht tiús | Íseal go meánach | Ard | Meánach |
| Úsáid tipiciúil | Déantúsaíocht ghinearálta, rogha réamhshocraithe | Páirteanna a bhfuil gá le cúinne géar istigh | Bends micrea, stoc tanaí, uillinneacha beacht |
Baineann an fhoirmle chaighdeánach tionscail le haghaidh cruach éadrom lúbthachta aeir fórsa le tiús ábhar agus oscailt dísle. Tugann an fhoirmle thíos cileavata in aghaidh an mhéadair d'fhad lúbtha le haghaidh cruach le neart teanntachta gar do 450 MPa.
P (kN in aghaidh an mhéadair) = 650 x (tiús i mm) x (tiús i mm) / (V-oscailt i mm)
Chun tiontú go tonna méadrach fórsa, roinn an toradh ar 9.81. Le haghaidh cruach éadrom 3 mm thar bás 24 mm, is é an ríomh 650 x 9/24 = 243.75 kN in aghaidh an mhéadair, nó thart ar 24.8 tonna in aghaidh an mhéadair. Caithfidh cuid le flange 1.2 m 292.5 kN, thart ar 29.8 tonna, roimh aon fhachtóir sábháilteachta. Ní fhágann ceannach meaisín rátáilte ag 30 tonna aon spás cloiginn; is é múnla 40 tonna an rogha réadúil.
| Tiús (mm) | Oscailt V molta (mm) | Fórsa (kN/m) | Fórsa (tona/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Maidir le cruach dhosmálta, méadaigh an toradh faoi 1.4 go 1.6. Maidir le alúmanam 5xxx, méadaigh faoi 0.7 go 0.8. Le haghaidh cruach ard-neart 780 MPa, méadaigh faoi 1.7 go 2.2. Léiríonn na fachtóirí seo an difríocht i neart teanntachta i gcomparáid le cruach éadrom.
Tá urlár ag gach ábhar faoina scoiltfidh sé ar an lúb-líne. Tugann an tábla íosmhéideanna aer-lúbthachta do ghráid choiteanna. Is pointí tosaigh iad seo: ardaíonn an t-íosmhéid ga phraiticiúil trí bharr punchála níos géire, oscailt V níos lú, nó lúbadh comhthreomhar leis an grán.
| Ábhar | Ga laistigh íosta (lúbadh aeir) | Fachtóir tonnáiste vs cruach éadrom | Príomhchúram |
|---|---|---|---|
| Cruach éadrom fuar-rollta | 0.5-1.0 x T | 1.0 | Bend trasna an ghráin le haghaidh flanges infheicthe |
| Cruach dhosmálta 304 | 1.5-2.0 x T | 1.4-1.5 | Teastaíonn ga níos mó ó leatháin oibre-chrua |
| Alúmanam 5052-H32 | 0.5-1.0 x T | 0.7 | Le haghaidhmability maith i temper H32 |
| Alúmanam 6061-T6 | 2.0-3.0 x T | 0.7 | gathanna géara is cúis le scoilteadh; breithnigh O-temper le haghaidh foirm chrua |
| Ard-strength steel 780 | 2.0-3.0 x T | 1.7-2.2 | Ard springback and edge micro-cracks possible |
Cruthaíonn caoinfhulaingt tiús ábhair éagsúlacht uillinn freisin. I lúbadh aeir, is féidir le leathán atá 0.1 mm níos tiús ná an ainmniúil an uillinn a athrú céim amháin nó níos mó toisc go bhfuil an doimhneacht punchála a d'oibrigh le haghaidh tiús ainmniúil ina uillinn dhifriúil anois. Sin é an fáth go bhfuil rialú oiriúnaitheach le haiseolas uillinn ag éirí coitianta in obair miotail bileog coscáin preas cruinneas.
Níl coscán brúigh ach chomh beacht lena chóras suite. Rialaíonn an tomhsaire cúil an fad ón líne bend go dtí an imeall tagartha, agus bíonn tionchar díreach ag a atrialltacht ar fhad an flange. Tá tomhas dhá-ais ag meaisíní bunúsacha; cuireann meaisíní táirgeachta R-ais le haghaidh airde an tomhsaire agus stopann an ais Z le haghaidh leithid éagsúla. Is é tomhshaol 4 1-ais an t-íosmhéid praiticiúil le haghaidh solúbthachta siopa poist.
Le haghaidh obair ardchruinneas, coinnigh an uirlisiú comhthreomhar leis an reithe. Fiú má dhéantar míchothromaíocht de 0.1 mm idir an phunch agus an dísle trasna fad 2 m, beidh uillinn chlaonta ann. Bain úsáid as díslí beachtas-talamh agus seiceáil comhthreomharacht agus uirlisiú nua á shuiteáil.
Tacaíonn coscáin phreasa le beagnach gach tionscal táirgí miotail toisc go dtáirgeann siad cruthanna simplí, láidre, cost-éifeachtach ó leathán réidh. Tá an liosta monaraithe fada, agus cuireann gach earnáil a lamháltais agus a riachtanais dromchla féin.
For feidhmchláir soghluaisteachta agus feithicleacha , tá an treocht i dtreo feithiclí leictreacha tar éis méadú ar an éileamh ar chromáin chruach ard-neart beacht toisc go n-áitíonn cásanna ceallraí agus lúibíní struchtúracha páirteanna a bhí táthaithe roimhe seo.
Níl an chuid is mó teipeanna coscáin preas tobann; léiríonn siad suas ar dtús mar sruth uillinn, scratches, nó torann neamhghnách. Cuidíonn clár simplí lochtanna chun an fhoinse a aithint go tapa.
| locht | Cúis dócha | Socrú praiticiúil |
|---|---|---|
| Uillinn neamh-chomhsheasmhach trasna bhaisc | Ábhar thickness shifts, springback not compensated | Úsáid lúbthachta aeir doimhneacht-rialaithe; tomhas an chéad chuid as gach crannchur nua |
| Scoilteanna ar an líne lúb seachtrach | Ga ró-bheag, gráin comhthreomhar leis an Bend | Méadú ga punch; rothlú bán 90 céim; tástáil temper níos boige |
| Cuid chasta nó warped | Ní Punch agus bás comhthreomhar, foircinn an leithead cúil misaligned | Seiceáil comhthreomhaireacht reithe/bás; fhíorú an dá mhéar a thomhas dteagmháil leis an mbileog |
| Scratches ar an taobh íochtair | Burr ar an imeall bás, tooling salach, cáithníní crua | Cloch agus glan an dísle; bearnaí díburr; scannán cosanta a chur i bhfeidhm |
| Aláram ró-ualaithe ar an rialtóir | V-oscailt ró-chúng nó tonnáiste faoina luach | Déan athríomh leis an bhfoirmle 650; bogadh go bás níos leithne |
Is minic a fhaigheann siopaí déantúsaíochta a lúbann miotail leatháin iarratais ar chodanna sreang-chruthach: gearrthóga, crúcaí, bioráin, agus lúibíní sreinge a bhaineann leis an gcomhthionól táirge céanna. Ní féidir le coscáin phreasa próifílí sreinge a lúbadh go héifeachtach, ach déanann meaisíní lúbthachta sreinge CNC sreang cruinn, sreang cothrom, agus stiall a phróiseáil leis an cruinneas ríomhchláraithe céanna. Déanann bender sreang CNC an sreang a dhírigh, a chothú, a lúbadh agus a ghearradh in aon seicheamh amháin, rud a fhágann go mbeidh baisceanna sreinge beaga go meánacha brabúsach.
Tá go leor i gcoiteann ag loighic rialaithe lúbthóra sreinge le coscán brúigh: cláraíonn tú uillinneacha lúbtha, faid beathaithe, agus cúiteamh cúlspring. Cuireann meaisíní il-ais ar nós an ZW-480 ais casadh agus lámh lúbthachta ar fáil a cheadaíonn cruthanna casta tríthoiseach. Le míniú níos doimhne a fháil ar na cineamaitic lúbthachta, léigh ár treoir iomlán ar conas a oibríonn meaisíní lúbthachta .
 ZW-480 Meaisín Lúbthachta Sreang Earraigh CNC 4-Ais le haghaidh Cruthanna Coimpléasc 3D Tacaíonn an bender sreang ceithre-ais seo le gluaiseachtaí lúbthachta agus lúbthachta lámh le haghaidh foirmeacha casta tríthoiseacha. Cuireann sé oibriú gan duine ar fáil agus tá sé eacnamaíoch le haghaidh táirgeadh baisc bheag go meánach. Féach Táirge →
 ZW-880 8-Ais Meaisín Lúbthachta Sreang Earraigh CNC le haghaidh Obair Ard-Beachtais Le nascacht ocht-ais agus beathú sreang rothlach, soláthraíonn an múnla seo ardchobhsaíocht agus cruinneas. Is féidir leis tascanna foirmithe casta a láimhseáil agus tá sé oiriúnach do shiopaí poist atá ag iarraidh tionóil iomlána a tháirgeadh. Féach Táirge →
 Sraith Meaisín Lúbthachta Sreang WNJ CNC (Trastomhas Sreang 1–12mm) Clúdaíonn líne an mhonaróra seo trastomhais sreang ó 1 go 12 mm le nasc il-ais. Áiríonn sé tacaíocht dhomhanda agus seirbhísí páirteanna breise, rud a fhágann gur rogha iontaofa é maidir le comhtháthú táirgeachta. Féach Táirge →
Má chuirtear líne lúbthachta sreinge in aice le coscán brúigh, ligeann sé do shiopa poist tionóil iomlána a lua in ionad páirteanna aonair. Tá an costas socraithe íseal, agus ritheann na meaisíní gan freastal go leor chun a bheith eacnamaíoch le haghaidh baisceanna de chúpla céad píosa.
Déanann lúbadh aer an leathán agus ní bhíonn ach trí phointe i dteagmháil leis: an dá imeall dísle agus an srón punch. Braitheann an uillinn ar dhoimhneacht punchála, mar sin is féidir le huirlis amháin go leor uillinneacha a dhéanamh. Brúnn bottoming an leathán go hiomlán isteach sa V-bás, rud a laghdaíonn ais earrach agus a ghéaraíonn an cúinne istigh ach a mhéadaíonn an tonnáiste trí nó ceithre huaire. Comhbhrúíonn boinn an t-ábhar an oiread sin go bhfuil an cruth punch brúite isteach sa bhileog; ní mór dó an tonnáiste is airde agus seachadann sé an atrialltacht is fearr d'ábhar tanaí. I gcás an chuid is mó den obair coscáin brúigh miotail leatháin, is é lúbadh aer an réamhshocrú ceart.
Tosaigh le riail na n-ocht: le haghaidh cruach éadrom, bain úsáid as oscailt V atá comhionann le hocht n-uaire tiús an ábhair. Bog go dtí deich go dhá uair déag le haghaidh cruach dhosmálta, agus sé go hocht n-uaire le haghaidh alúmanam bog. Laghdaíonn bás níos leithne tonnáiste agus táirgeann sé ga laistigh níos mó; méadaíonn dísle níos cúinge an tonnáiste agus géaraíonn sé an ga. Níor cheart go mbeadh oscailt V níos lú ná cúig huaire an tiús d'ábhair chaighdeánacha.
Is é an modh is simplí ná uillinn forchloigthe a ríomhchlárú arb ionann é agus an aisiompair tomhaiste. Bain úsáid as píosa tástála as an corna cruinn a bheidh tú ag rith i dtáirgeadh. Maidir le hábhair ard-springback cosúil le cruach dhosmálta nó 780 MPa, aistrigh go bun nó úsáid coscán brúigh le tomhas uillinn oiriúnaitheach, a cheartaíonn an doimhneacht punchála go huathoibríoch tar éis an chéad lúbadh tástála.
Bain úsáid as an bhfoirmle P = 650 x 9 / 24 = 243.75 kN in aghaidh an mhéadair, atá thart ar 24.8 tonna in aghaidh an mhéadair. Cuir fachtóir sábháilteachta leis agus seachain níos mó ná 80% den acmhainn rátáilte a rith, mar sin is é coscán preas 40 tonna an rogha íosta ciallmhar le haghaidh bends aon mhéadar i cruach éadrom 3 mm. Méadaigh méid an mheaisín má lúbann tú cruach dhosmálta nó cruach ard-neart freisin.
Cruthaíonn scoilteanna nuair a shroicheann an dromchla lasmuigh a theorainn fadaithe. Is iad na cúiseanna coitianta ná ga punchála faoi bhun 1.5 uair an tiús ábhair, ag lúbadh comhthreomhar leis an grán rollta, bileog oibre-chrua ó chéim fhoirmithe roimhe seo, nó V-bás atá ró-chúng. Bain úsáid as ga níos mó, lúb trasna an ghráin, agus deimhnigh le tástáil lúb ar scrap roimh tháirgeadh.
Oireann meaisíní servo-leictreacha leathán miotail suas le thart ar 3 mm, le hoibriú níos glaine, costas fuinnimh níos ísle, agus in-atrialltacht suímh níos fearr. Tá meaisíní hiodrálacha CNC níos fearr fós le haghaidh pláta tiubh, páirteanna domhain, agus línte lúb fada toisc go ngineann siad tonnáiste ard ar fud an stróc iomlán. Roghnaigh servo-leictreacha le haghaidh obair thomhas solais bheachtais agus CNC hiodrálacha le haghaidh monaraithe ginearálta le raon leathan ábhar.
Is próiseas aibí é lúbadh miotail bileog coscáin brúigh, agus níl aon athrú ar an teicneolaíocht ina chuid bunúsacha. Is é an rud a scarann siopaí brabúsacha ná smacht: roghnú dísle i gceart, ríomh tonnáiste macánta, cúiteamh faoi thriail springback, agus cothabháil rialta uirlisí. Cuir na cleachtais seo i bhfeidhm go comhsheasmhach, agus déantar an coscán brúigh ar cheann de na meaisíní is intuartha ar an urlár.
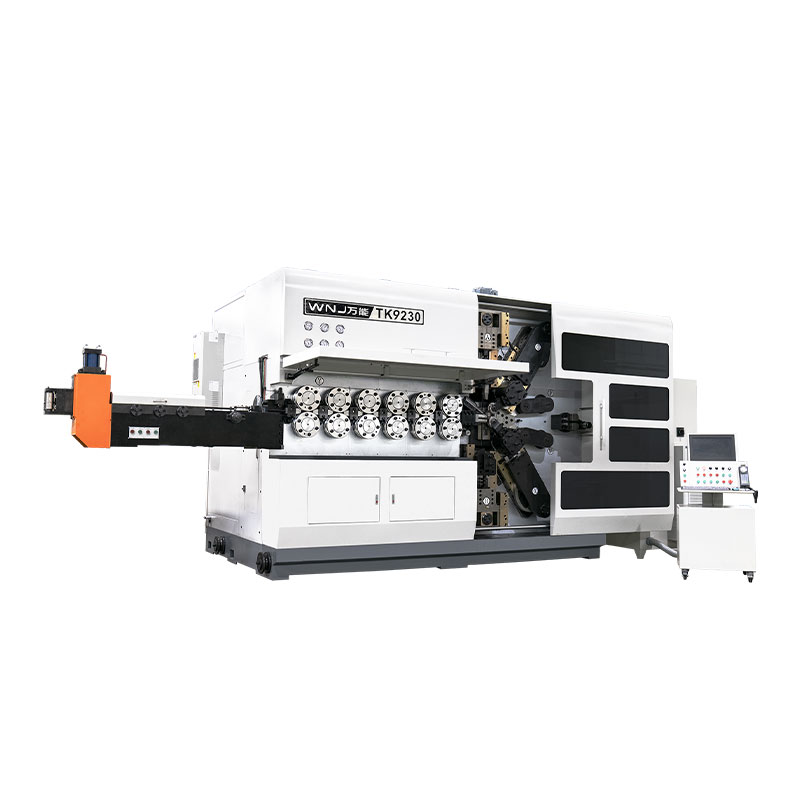
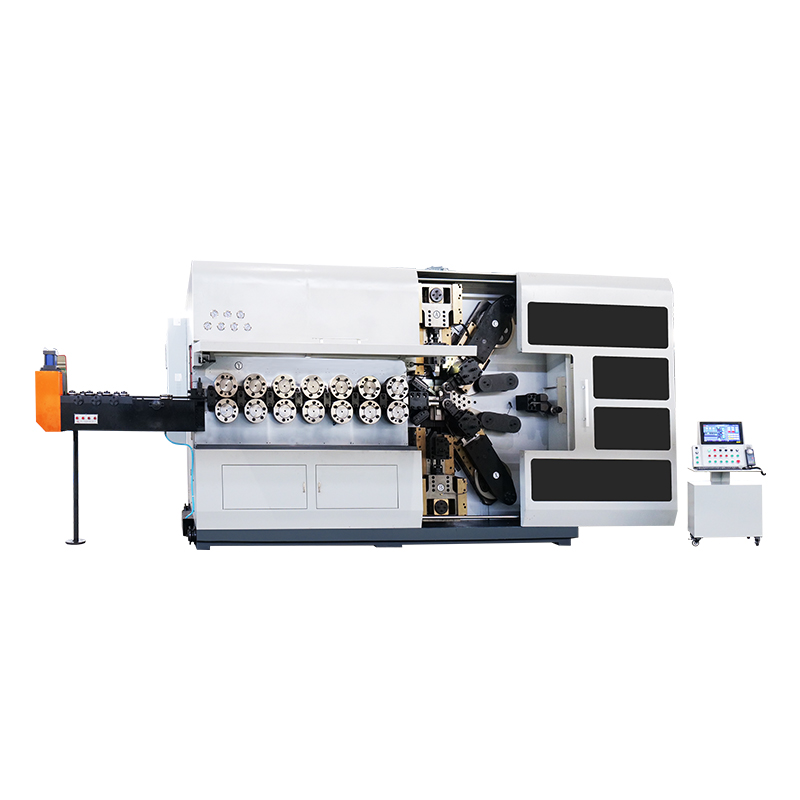
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí
TK12120 TK-12120 12AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí
TK-6160 TK-6160 CNC SPRING ROLLING MEAISÍN ...
Féach ar an Sonraí
TK-6120 TK-6120 CNC SPRING ROLLING MEAISÍN ...
Féach ar an Sonraí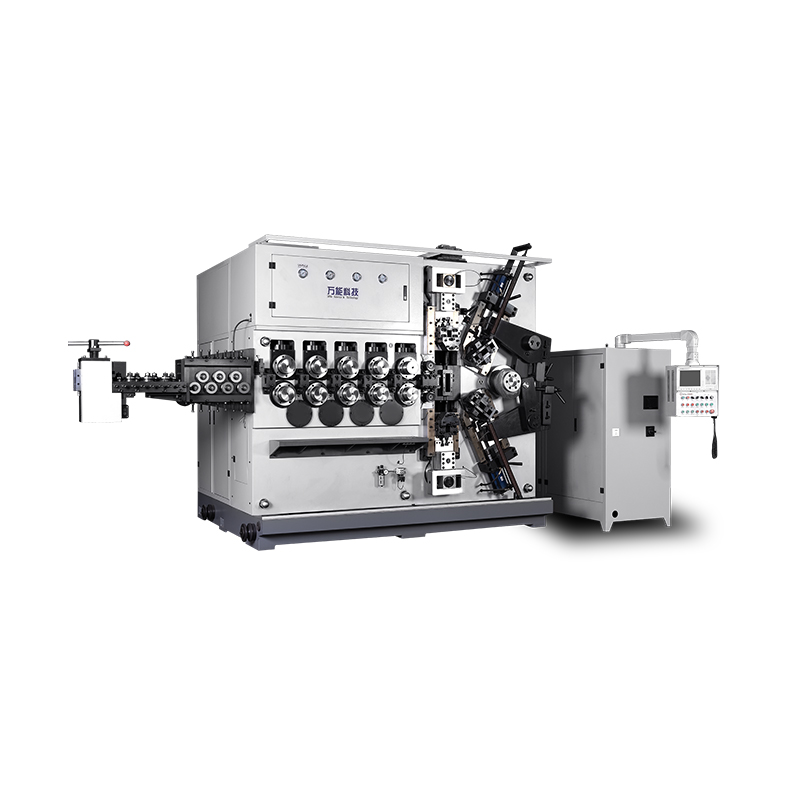
TK-5200 TK-5200 5AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí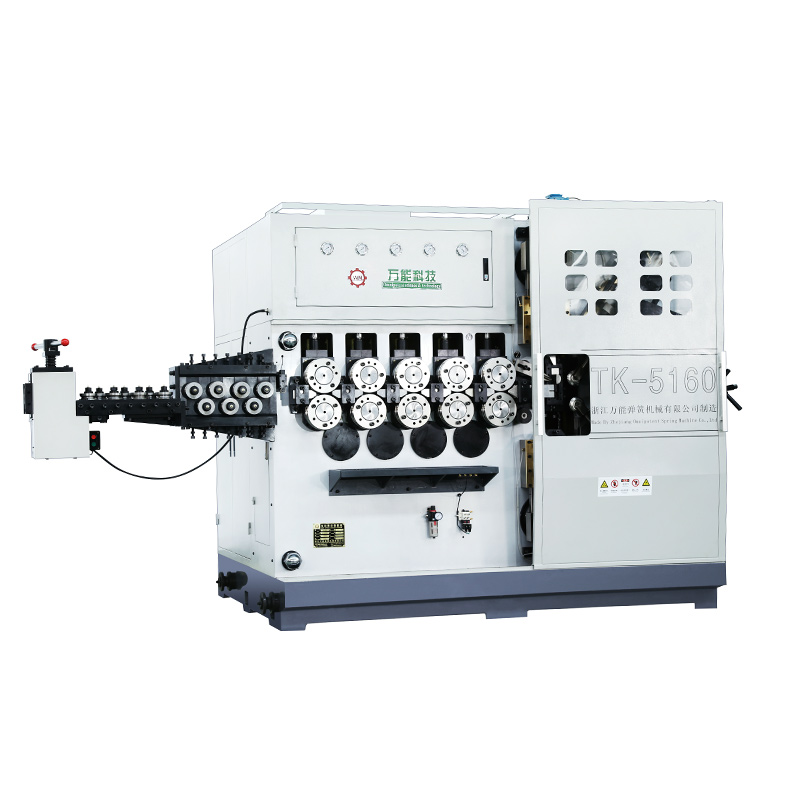
TK-5160 TK-5160 5AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an Sonraí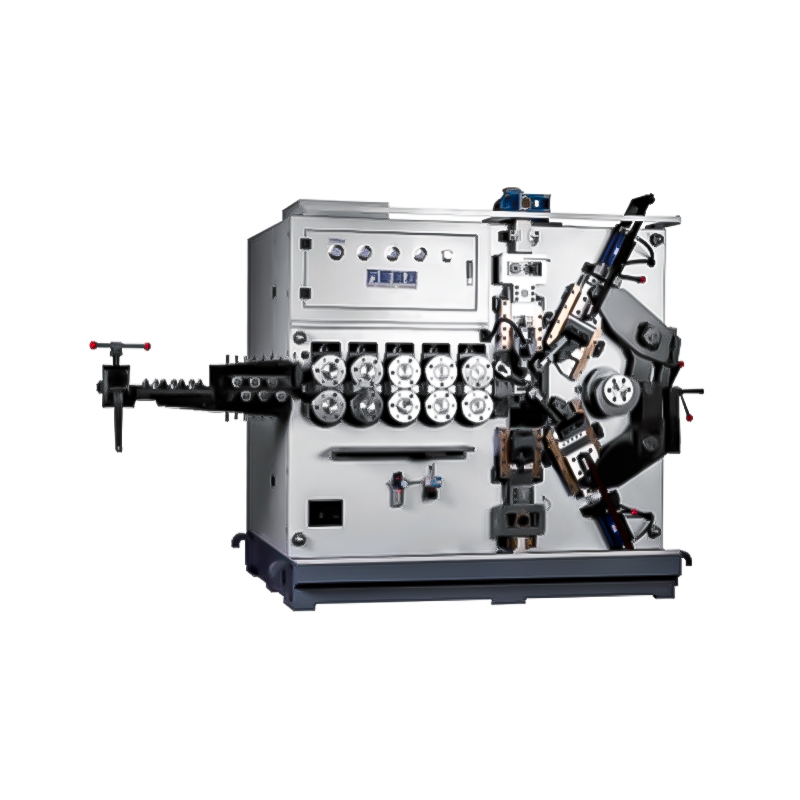
TK-5120 TK-5120 5AXES CNC SPRING COOILING MEAISÍN ...
Féach ar an SonraíCód QR Soghluaiste